


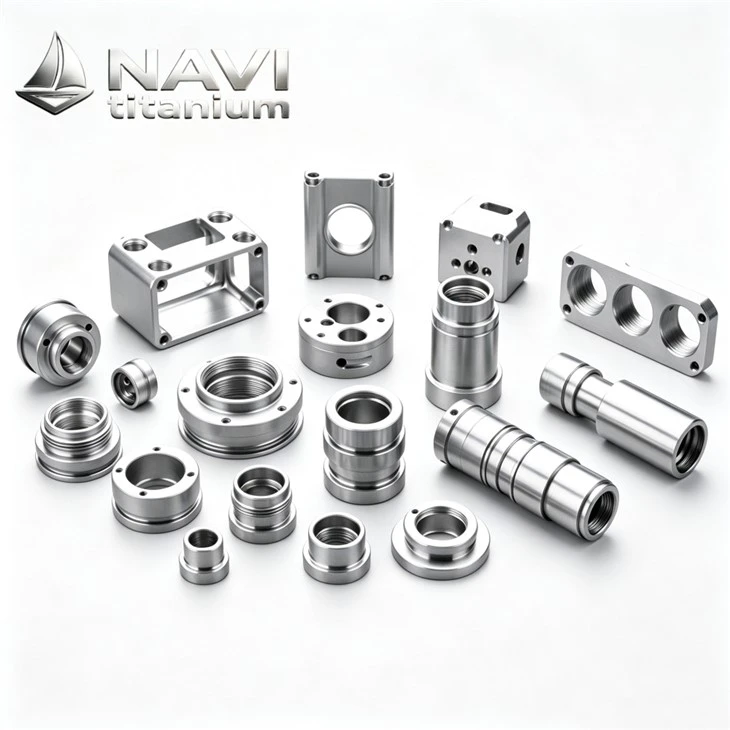


A NAVI Titanium személyre szabott, nagy pontosságot biztosít CNC titán alkatrészek, amely ± 0,005 mm öttengelyes megmunkálási tűréssel rendelkezik a 2. osztályú/5. osztályú titán anyagok minden minőségére. A teljes folyamat nyomon követhető, kis tételeknél 3 napra van szükség a mintavételhez és a tömeges szállításhoz, anyagjelentésekkel együtt. Globális szállítmányok is elérhetők. Az ipari szalag alapvető feldolgozási erőforrásaira támaszkodunk, és a nagy pontosságú testreszabási szolgáltatások nyújtására összpontosítunk az űrrepülés, az orvosi beültetés, a tengerészeti tervezés és a csúcsminőségű berendezések területén. Minden termék megőrzi a teljes műszaki nyilvántartást a nyersanyagbeszerzéstől a késztermék kiszállításáig, így a teljes folyamat során teljes nyomon követhetőséget biztosítanak.
A NAVI Titanium megoldásai


A NAVI Titanium az Ön rajzára, 3D modelljére vagy fizikai mintájára épít. Egy egyedi CNC projekt műszaki áttekintéssel kezdődik: ellenőrizzük a falvastagságot, a menetkötést, a tolerancia felhalmozódását és azt, hogy a geometria kevesebb beállítással vágható-e, majd árajánlatot adunk a javasolt folyamatúttal. Programozóink megírják a CAM-szerszámpályát, modellezik a rögzítőelemet, és szimulálják a ciklust a fém vágása előtt, ami az ütközéseket és a túlfutást a képernyőn, nem pedig a gépen észleli.


Alkalmazás

1.CNC titán alkatrészekfélvezető és vákuum berendezésekhez
Félvezető üreges alkatrészek, légáramlás elosztó lemezek, karimák, csatlakozások, RF árnyékoló alkatrészek, vákuumszelep alkatrészek feldolgozása réz- vagy cinkszennyezés nélkül a teljes feldolgozási környezetben. A gyár elhagyása előtt háromszintű ultrahangos tisztításon esik át, a maradék részecsketartalom megfelel a 10-es szintű tisztatér követelményeinek. Kompatibilis a vákuumberendezések alacsony kibocsátású és magas tisztasági szabványaival.
5. Csúcskategóriás fogyasztói és sportfelszerelések
Titánötvözet kerékpárváz-tartozékok, kültéri vágószerszám-alkatrészek feldolgozása.
Szemüvegpántok, óratokok, csúcskategóriás tolltartozékok, EDC szerszámalkatrészek, kiegyensúlyozó szilárdság, könnyű súly és textúra, olyan felületi hatásokkal párosíthatók, mint az eloxáló színátmenet, tükörfényezés, kőmosás stb., hogy megfeleljenek a csúcskategóriás fogyasztói márkák megjelenési követelményeinek.
3. Speciális titán szerszámok eloxáló ipar számára
Az eloxáló akasztók területén szerzett felhalmozásunk alapján testreszabhatjuk és feldolgozhatjuk a titán érintkezőket, titán rögzítőket, titán akasztótartozékokat, titán csavarokat és titán vezető rudakat, teljes mértékben alkalmazkodva az ügyfelek meglévő eloxáló gyártósoraihoz, és jobban kielégítve a tényleges gyártási igényeket, mint az általános szabványos alkatrészek.

Vásárlási útmutató

Minőségellenőrzés (QC)
A NAVI Titanium dokumentált műszaki nyilvántartások teljes készletét vezeti, hogy mindenki számára biztosítsa a teljes nyomon követhetőséget és a működési konzisztenciát. CNC titán alkatrészek. Minden tétel nyersanyag-tanúsítványokat, megmunkálási folyamatnaplókat, méretellenőrzési jelentéseket és felületkezelési jegyzőkönyveket tartalmaz. Ezeket a dokumentumokat kérésre biztosítjuk, segítve Önt az anyagminőség, a megmunkálási paraméterek és a vizsgálati eredmények ellenőrzésében, valamint a szigorú minőségellenőrzési követelmények teljesítésében a repülőgépipari, vegyi, orvosi és elektrokémiai projekteknél.

Gyártási folyamat
Az alábbiak a szétszerelés utáni leegyszerűsített gyakorlati tanácsok, amelyek mindegyike közvetlenül megfelel a titánötvözet CNC-megmunkálási fő műveleteinek, könnyen megjegyezhető és használható:
A munka megkezdése előtt ellenőrizze újra: ellenőrizze a titán anyag eredeti minőségbiztosítási tanúsítványát és márkáját, ellenőrizze a CAM program első darab próbavágásának pontosságát, majd folytassa a tömeggyártást.
A referencia egyszeri reteszelése: Esztergáláshoz először határozza meg a tengelyt és a referenciaátmérőt, öttengelyes megmunkálásnál pedig próbálja meg az összes jellemzőt, például az üreget és a hornyot egyben rögzíteni, hogy elkerülje a többszörös pozicionálást és a tűrésfutást.
A durva és finom vágószerszámok szigorú szétválasztása: az adaptív vágási út gyorsan eltávolítja a felesleg nagy részét, az új keményötvözet vágószerszámok pedig külön-külön végzik el a precíziós megmunkálást a végső méret és simaság biztosítása érdekében.
A kulcsfuratok nem igényelnek szármarót: a menetet a terhelésnek megfelelően hengereljük/vágjuk, a nagy pontosságú belső furatok pedig közvetlenül precíziós megmunkálásúak fúrófejekkel.
A folyamatok sorrendje nem lehet rendezetlen: sorjázás → feszültségmentesítés → passziválás/eloxálás/PVD bevonat, és az utófeldolgozás ne zavarja meg a folyamatot.
Végső ellenőrzés teljes dimenziós lefedettsége: három koordináta, kontúrprojektor, menetdugó-mérő a teljes ellenőrzéshez, külön érzékelő eszközökkel minden funkciótípushoz.
Szerszámválasztás igény szerint: tömör keményötvözet szerszám precíziós megmunkáláshoz, megfordítható szerszám nagyoló megmunkáláshoz, dedikált fúrófej körkörös furatokhoz.
Kattintson a további olvasáshoz
Alapfeldolgozó képesség és anyagrendszer
Gyakori titánmegmunkálási problémák a Generic Shops vs NAVI Titanium Solutions-nél
| Gyakori problémák az általános CNC üzletekkel | NAVI Titanium Professional megoldás |
| Újrahasznosított titánhulladék keveredett, ami nem megfelelő szilárdságot és meghibásodott NDT-t okoz | 100% titán rúd/lemez tanúsított malomokból (Baoti, Western Titanium) származik, minden tételhez tartozik hőszám és teljes MTR |
| Alumínium vágási paraméterek használata titánon, ami gyors szerszámkopást, leégett felületeket és nyilvánvaló szerszámnyomokat okoz | Szabadalmaztatott titán vágási paraméterkönyvtár, bevonatos keményfém szerszámok + nagynyomású átmenő hűtőfolyadék, egyenletes felületkezelés Ra0,8 |
| A vékony falú és mélyüregű részek a tűréshatáron túl deformálódnak, összeszerelésük meghiúsul | Réteges szimmetrikus leforgácsolás + vákuumos feszültségmentesítési eljárás, a vékony falak akár 0,3 mm-es méretben is stabilak maradnak |
| Csak nyers megmunkálás biztosított, felületkezelés kihelyezett, átfutási idő kiszámíthatatlan | Egyablakos szállítás, beleértve a megmunkálást, az eloxálást, a polírozást és a passziválást, nincs szükség több gyártó koordinációjára |
| Nincsenek folyamatrekordok, a kiváltó ok nem követhető nyomon, amikor problémák jelentkeznek | A szerszámparaméterek, a minőségellenőrzési jelentések és a hőkezelés teljes tételrekordjai, teljes nyomon követhetőség a teljes folyamat során |
| Csak nagy rendeléseket fogadunk el, a kis prototípus futásokat figyelmen kívül hagyjuk | MOQ akár 1 darab prototípusgyártáshoz, a prototípus folyamata 100%-ban megegyezik a tömeggyártással, nulla kockázat a felnagyításnál |
Öttengelyes precíziós megmunkálás, összetett jellemzők egyszeri öntése
Megmunkáló műhelyünk öttengelyes összekötő megmunkáló központokkal, esztergáló maró kompozit gépekkel és járógépekkel van felszerelve, amelyek különféle összetett alkatrészek kezelésére alkalmasak:
A hagyományos mérettűrés stabilan szabályozható ± 0,005 mm-en belül, és a kritikus méret elérheti a ± 0,002 mm-t
A minimálisan megmunkálható átmérő 0,5 mm, a mély furatok maximális mélysége és átmérője aránya 20:1
Összetett felületek, ferde lyukak, szabálytalan áramlási csatornák és fordított szerkezetek egy mozdulattal rögzíthetők a halmozott pozicionálási hibák elkerülése érdekében
A vékonyfalú részek 0,3 mm-ig megmunkálhatók, réteges vágással és vákuumfeszültség-mentesítéssel. A feldolgozás utáni deformációt 0,003 mm-en belül szabályozzuk
Az autómaró kompozit 300 mm-nél kisebb átmérőjű forgó alkatrészeket képes feldolgozni, és a koaxialitás stabil 0,005 mm-nél
Exkluzív vágási paraméterkönyvtár titánötvözetek számára 12 év csapadékkal
A titánötvözet-feldolgozás magja soha nem a berendezés, hanem a folyamatban szerzett tapasztalat volt. Mérnöki csapatunk több mint 1200 típust dolgozott felCNC titán alkatrészekés létrehoztunk egy komplett paraméterrendszert:
A durva megmunkálás alacsony sorsebességet, nagy előtolást és állandó vágási mélységet alkalmaz, hogy elkerülje a szerszám károsodását a keményítő réteg okozta
A precíziós megmunkálás előtt adjon hozzá természetes öregedést vagy alacsony hőmérsékletű feszültségmentesítési eljárást az alkatrészméret rögzítéséhez
7 MPa nagynyomású belső hűtési egyenes él, időben eltávolítja a vágási hőt, több mint háromszorosára meghosszabbítja a szerszám élettartamát
Speciális titánötvözet spirálcsapot használnak a menetfúráshoz, stabil menetpontosság 6H/6g, és nincsenek elkorhadt vagy törött fogak
Egyablakos utófeldolgozási képesség, szállításkor készen áll a telepítésre
Nem működtetünk olyan megmunkáló gyárat, amely csak alapanyagot szolgáltat. A késztermékek minden felületkezelését el tudjuk végezni, mielőtt azok elhagyják a gyárat
Eloxálás:
II típusú közönséges eloxálás, III típusú kemény eloxálás, titán színű eloxálás, egységes és konzisztens szín
Felületkezelés:
Homokfúvás, huzalhúzás, tükörpolírozás, dobpolírozás, a megjelenés és a funkcionális alkatrészek különböző követelményeinek kielégítésére
Felületkezelés:
Salétromsavas passziválás, ultrahangos tisztítás, olaj- és maradékeltávolítás, megfelel az orvosi és félvezetőipar tisztasági követelményeinek
Azonosítás nyomon követhetősége:
Lézeres jelölés, elektrokémiai gravírozás, a cikkszámok és tételszámok állandó azonosításának támogatása
Műszaki képességek és megmunkálási tartomány
| Kategória | Specifikáció |
| Megmunkálható anyagok | Grade1/Grade2 CP titán, Grade5/Grade5 ELI titánötvözet, Grade7/Grade9/Grade12/Grade23 speciális titánötvözetek |
| felszerelés | 5 tengelyes CNC megmunkáló központok, eszterga-maró összetett gépek, svájci típusú esztergák, huzal szikraforgácsolás, süllyesztő szikraforgácsoló gépek, felületcsiszolók |
| Max megmunkálási boríték | Marott részek: 800×500×400mm; Esztergált alkatrészek: max átmérő Φ300mm, hossz 1000mm-ig |
| Normál tolerancia | ±0,01 mm; precíziós alkatrészek ±0,002 mm-ig |
| Felületi érdesség | Szabványos marás Ra1.6; precíziós polírozás Ra0.2-ig |
| Minimális furatátmérő | Φ0,5 mm; maximális mélység-átmérő arány mély furatokhoz 20:1 |
| Minimális vékony falvastagság | 0,3 mm (az alkatrész geometriájától függően) |
| Elérhető felületkezelések | Eloxálás, kemény bevonatú eloxálás, színes eloxálás, passziválás, homokfúvás, fogmosás, polírozás, lézeres jelölés |
| Ellenőrző berendezések | CMM, látásmérő gép, érdességmérő, keménységmérő, XRF spektrométer, ultrahangos hibaérzékelő |
| Prototípus átfutási ideje | 3-5 munkanap standard alkatrészek esetén; 7 munkanap összetett geometriák esetén |
| A tömeggyártás átfutási ideje | 100 db alatti rendelés esetén 10 munkanap; 500 db alatti rendelés esetén 15 munkanap; nagyobb rendeléseket tételben szállítunk |
| MOQ | 1 darab prototípus elkészítéséhez; nincs merev MOQ a gyártási megrendelésekhez |
| Mellékelt Dokumentáció | Anyagvizsgálati jelentés (MTR), első cikk vizsgálati jelentés, végső minőségellenőrzési jelentés, hőszám nyomonkövetési lap |
Gyakran Ismételt Kérdések
Q1: Mi a legnagyobb pontosság, amelyet a CNC titán alkatrészek megmunkálása elérhet a titánötvözet alkatrészekhez?
+
-
V: A hagyományos titán megmunkálás tűrése stabilan ± 0,01 mm-en belül érhető el, és a precíziós megmunkálás és a nagy pontosságú rögzítés segítségével a kulcsméretek elérhetik a ± 0,002 mm-t. Javasoljuk, hogy tisztázza a tesztelési referenciaértéket a tűrés rajzon való megjelölésekor, hogy elkerülje az inkonzisztens benchmarkok által okozott elfogadási vitákat. Mérnökeink aktívan ellenőrzik a benchmark követelményeket az ügyfelekkel a rajz felülvizsgálati szakaszában.
Q2: Miért drágább a titánötvözet feldolgozási költsége, mint az alumíniumötvözeté?
+
-
V: A titán hővezető képessége csak 1/15-e az alumíniumötvözetének, és a vágási hő könnyen koncentrálódik a vágóélre. A szerszám kopási sebessége 5-8-szorosa az alumínium megmunkálásénak. Ugyanakkor a titánnak alacsony a rugalmassági modulusa, ami megkönnyíti a szerszám deformálódását vágás közben, ami kisebb vágási sebességet, gyakoribb szerszámcserét és bonyolultabb feszültségmentesítési folyamatokat igényel. Ezért az egységnyi munkaköltség magasabb, mint az alumínium alkatrészeké. Paraméterkönyvtárunk azonban jelentősen csökkentheti a szerszámkopást, és ésszerű tartományon belül szabályozhatja az árajánlatot, miközben garantálja a minőséget.
Q3: Készíthetünk egyetlen mintát? A mintavételi folyamat összhangban van a tömeggyártással?
+
-
V: A minták 1 darabtól kezdve készíthetők. Mintáink ugyanazokkal a berendezésekkel, paraméterekkel és anyagokkal készülnek, mint a tömeggyártás. Nem használunk lassú huzalvágást vagy 3D nyomtatást a minta pótlására csak azért, mert az minta. A minta átadása után nem lesz probléma a "minta minősítésével, a tétel eltérésével" a tömeggyártásra való átálláskor. A rendszeres alkatrészmintavétel 3-5 munkanapot vesz igénybe, az összetett alkatrészeket 7 munkanapon belül szállítják ki.
4. kérdés: Milyen vizsgálati jelentéseket és minősítési dokumentumokat lehet benyújtani?
+
-
V: Minden rendelési tételhez tartozik egy anyagvizsgálati jelentés (MTR) a nyersanyagokhoz, egy teljes méretű, három koordinátás vizsgálati jelentés az első darabhoz, és egy gyári ellenőrzési jelentés; Igény esetén XRF anyagelemzési jelentéseket, érdességvizsgálati jelentéseket, keménységi vizsgálati jelentéseket tudunk biztosítani, és támogatjuk a külső intézményeket a helyszíni ellenőrzések elvégzésében. Az egészségügyi és légiforgalmi ügyfelek teljes körű nyomon követési dokumentumokat tudnak biztosítani.
K5: Elvégezhetők olyan felületkezelések, mint az eloxálás és polírozás?
+
-
V: Teljesen lehetséges. A NAVI Titanium saját felületkezelő műhelye olyan folyamatok teljes készletét tudja elvégezni, mint a titán eloxálás (beleértve a színoxidációt, a kemény oxidációt), a homokfúvást, a huzalhúzást, a tükörpolírozást, a passziválást stb. Az alkatrészek megmunkálása után a felületkezelés közvetlenül befejeződik és a gyárban leszállítva, anélkül, hogy az ügyfeleknek ki kellene szervezniük a második beszállítót. A szállítási idő ellenőrizhetőbb, a felelősségek egyértelműbbek.
Népszerű tags: cnc titán alkatrészek, Kína cnc titán alkatrészek gyártói, beszállítói, gyárai


